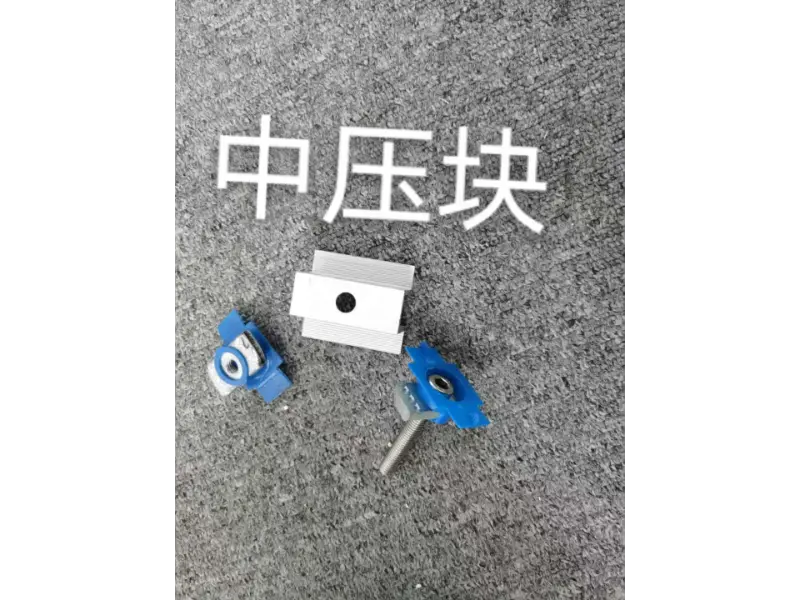
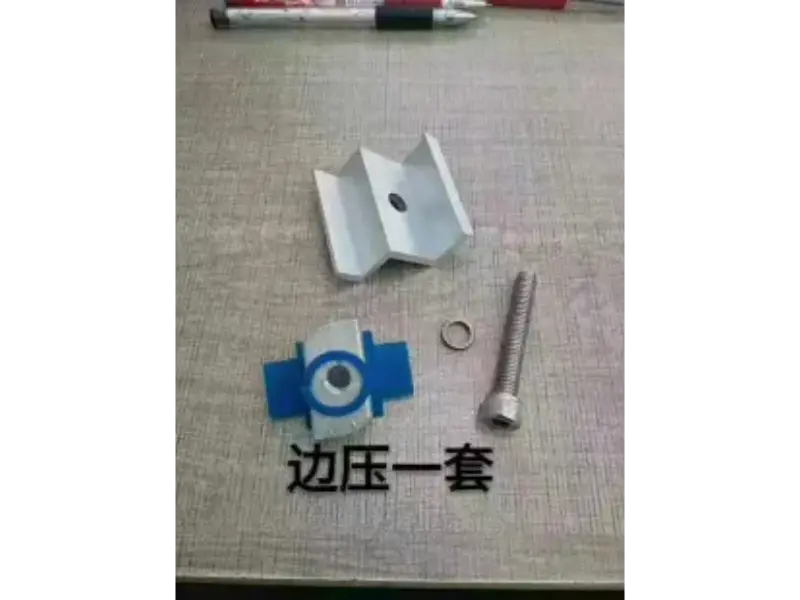
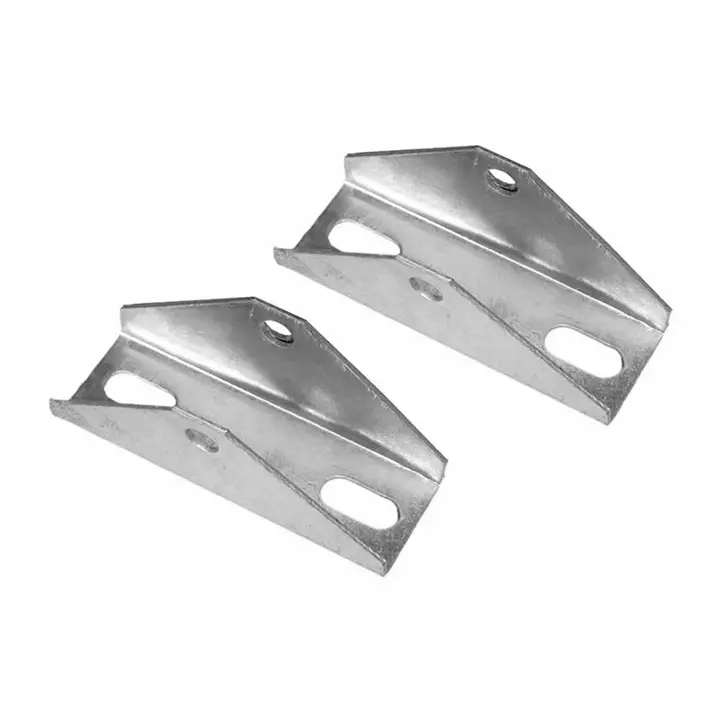
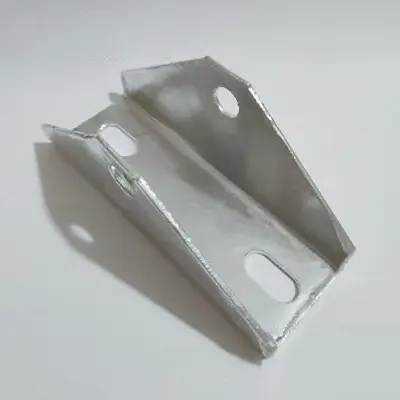
Инженерные аксессуары могут показаться небольшими по размеру, но они являются залогом безопасной эксплуатации всей стальной конструкции и фотоэлектрической системы поддержки. Устойчивость всего проекта, кроме самих основных узлов, во многом зависит от точности и антикоррозийных свойств соединяемых деталей. Мы поставляем все виды вспомогательного оборудования, необходимого для инженерных проектов, включая как широко используемые стандартные крепежные детали, так и детали, изготовленные на заказ по чертежам и образцам.
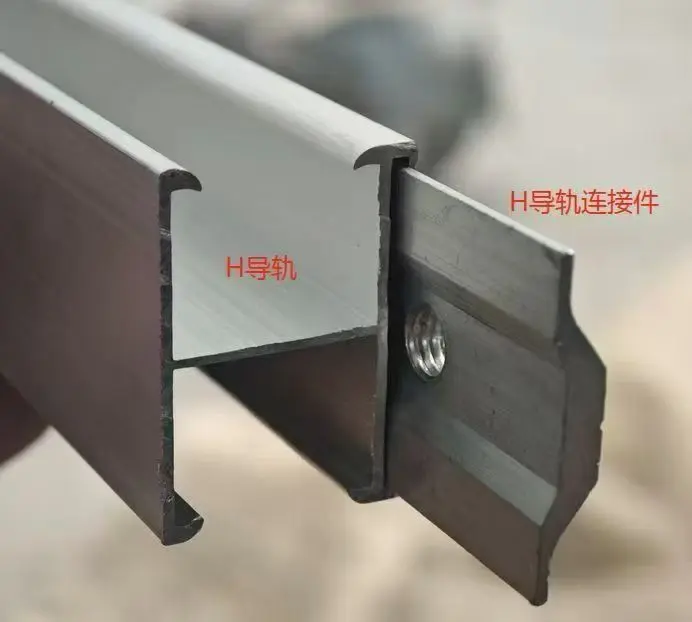
Стандартные аксессуары имеют регулярный склад, а нестандартные детали требуют подтверждения чертежей и образцов, прежде чем можно будет организовать производство. Все аксессуары проходят сортировку и тестирование перед отправкой с завода, классифицируются и упаковываются в соответствии со списком проектов, чтобы снизить трудоемкость сортировки на месте и избежать неправильного использования и отсутствия деталей. Мы обслуживали многочисленные заводские стальные конструкции, проекты распределенных фотоэлектрических и наземных электростанций и хорошо знакомы с распространенными болями на строительной площадке, такими как неправильное соответствие характеристик принадлежностей, несоответствующее требованиям покрытие и ослабленная резьба в точках соединения. Мы избегаем распространенных рисков качества, связанных с сырьем и этапами обработки. В нашу серию монтажных аксессуаров входят такие продукты, какМонтажные компоненты для фотоэлектрических систем, Разъем треугольного кронштейнаи другие.
Accessory category description
Аксессуары для инженерно-технического обеспечения делятся на две категории: стандартные детали и нестандартные обработанные детали.
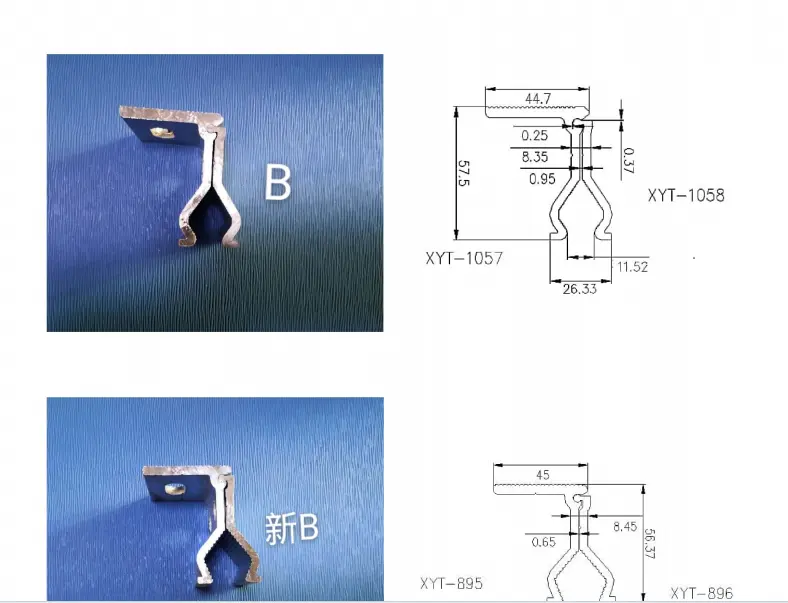
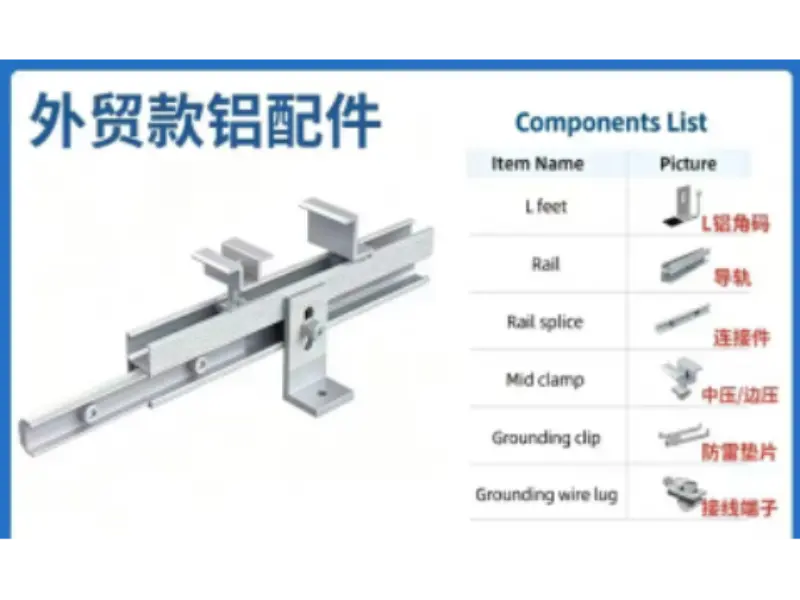
Стандартные детали включают в себя различные высокопрочные болты, гайки, пружинные шайбы, плоские шайбы, хомуты из нержавеющей стали, хомуты, соединительные угловые кронштейны, позиционирующие шайбы, компенсационные соединительные детали и т. д., которые в основном используются для фиксации, сращивания и фиксации между компонентами.
К нестандартным обработанным деталям относятся вырезанные и перфорированные переходные пластины, специальные уголки, нестандартные зажимы, детали специального позиционирования, изогнутые и прессованные мелкие детали и т. д., которые специально обрабатываются для особых узлов и положений установки в проекте, чтобы решить проблемы узлов установки, к которым стандартные детали не могут адаптироваться.
Материалами могут быть углеродистая сталь, горячеоцинкованная, цинк-алюминий-магниевый, нержавеющая сталь 304, нержавеющая сталь 316, и они подходят для различных сред, таких как обычное помещение, открытый воздух, прибрежные соляные брызги и легкая химическая коррозия.
Анализ дополнительных функций
Различные аппаратные аксессуары выполняют функции передачи силы, блокировки, буферизации и позиционирования всей системы. Болты и гайки обеспечивают герметичное соединение между компонентами, передавая давление ветра, снега и нагрузку оборудования на основные профили; прижимные блоки и угловые кронштейны завершают соединение и позиционирование между профилями; шайбы служат для устранения монтажных зазоров, распределения запирающего давления, предотвращения чрезмерных местных напряжений; для обработки специальных узлов и переходов между разными профилями используются различные нестандартные переходные детали.
Когда аксессуары подвергаются коррозии, соскальзывают или имеют отклонения в размерах, это непосредственно приводит к ослаблению узла и со временем создает общую угрозу безопасности системы. Поэтому нельзя игнорировать материал, обработку поверхности и точность обработки аксессуаров.
Руководство по выбору аксессуаров
При выборе вспомогательных аппаратных аксессуаров следует в основном учитывать следующие четыре условия:
1. Условия эксплуатации. В обычных условиях внутри страны можно выбрать аксессуары из горячеоцинкованной углеродистой стали; в прибрежных зонах соленых брызг следует отдавать предпочтение нержавеющей стали 304; в условиях высокой коррозии рекомендуется использовать нержавеющую сталь 316.
2. Класс нагрузки: выберите болты соответствующего класса прочности в соответствии с величиной нагрузки узла. Для проектов стальных конструкций обычно используются высокопрочные крепежные детали классов 8,8 и 10,9; для обычных фотоэлектрических проектов можно выбрать класс 4,8 и 8,8.
3. Спецификация профиля для соединения: Размер аксессуара должен соответствовать размеру и толщине секции профиля, а длина болта должна быть зарезервирована с достаточным запасом фиксации, чтобы предотвратить сбой сборки.
4. Режим поставки: для крупномасштабных стандартизированных проектов предпочтительны стандартные детали на складе; для особых узлов или проектов реконструкции могут быть изготовлены нестандартные принадлежности для штамповки и обработки.
Обработка производственного процесса
Стандартные крепежные детали: Сырье, проволока/пруток → холодная высадка → обработка резьбонакатки → просеивание и сортировка → антикоррозионная обработка поверхности → удаление водорода и пассивация → проверка готовой продукции → хранение.
Нестандартные обрабатываемые детали: Утверждение чертежей/образцов → резка и штамповка листов и профилей → штамповка/прокатка → сверление и нарезание резьбы → удаление заусенцев и очистка → антикоррозионная обработка → полный контроль размеров → маркировка и хранение.
К антикоррозионным процессам относятся горячее цинкование, электрооцинкование, цинк-алюминиево-магниевое покрытие, пассивация нержавеющей стали, анодирование и т.д., проводимые в соответствии с требованиями подбора.
Ключевые моменты контроля качества
Вспомогательная инспекция не только проверит внешний вид путем отбора проб, но также сосредоточится на проверке нескольких ключевых показателей.
В отделе сырья проверяется отчет о марке материала, различают углеродистую сталь и различные марки нержавеющей стали и избегают путаницы материалов. Калибр для проверки резьбы используется для проверки проскальзывания зубьев и неполной резьбы; толщина покрытия измеряется для обеспечения коррозионной стойкости и долговечности; проверяются внешние размеры, расстояние между отверстиями и размер отверстий нестандартных деталей.
Трещины, заусенцы и деформированные детали отсеиваются при внешнем осмотре. Некачественная продукция сортируется и изолируется напрямую и не смешивается с отгружаемой партией. Его можно комбинировать с отбором проб третьей стороной для получения отчетов об испытаниях в солевом тумане и сертификатов на материалы.
Упаковка и сортировка на исходящую продукцию.
Стандартные детали небольшого размера упаковываются отдельно в тканые мешки и картонные коробки, отдельно упаковываются различные характеристики, а на внешнюю коробку наносятся этикетки со спецификациями; Заказы на проекты будут сортироваться и упаковываться в соответствии с требованиями к площади строительства и узлам, и на каждой упаковке указывается спецификация модели и количество.
Крупноугольные кронштейны и переходные пластины упаковываются на поддонах во избежание ударов. Каждая партия заказов поставляется с подробным списком аксессуаров с четким указанием модели, количества и другой информации, что облегчает получение и подсчет на месте, а также уменьшает количество недостающих или неправильных деталей.
Подходит для сценариев проекта
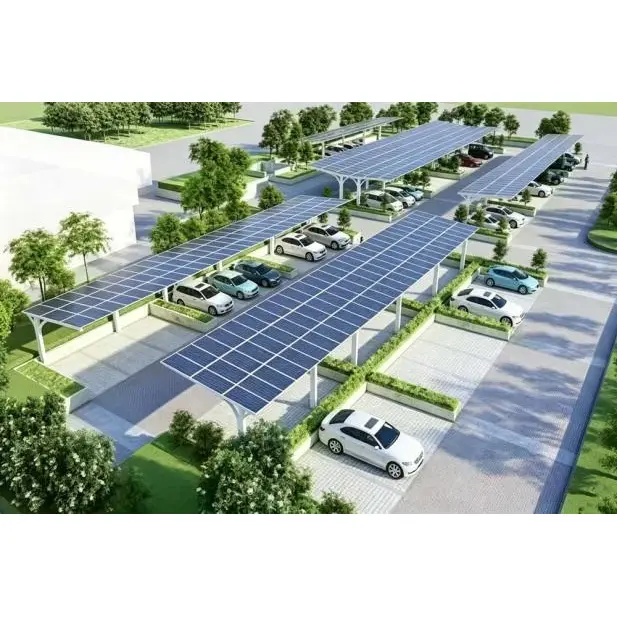
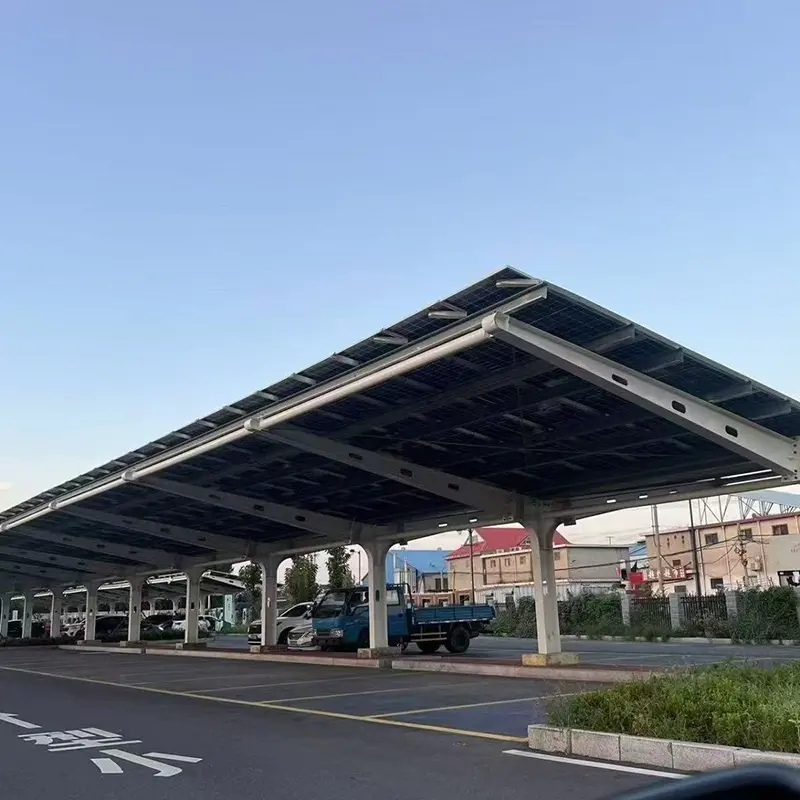
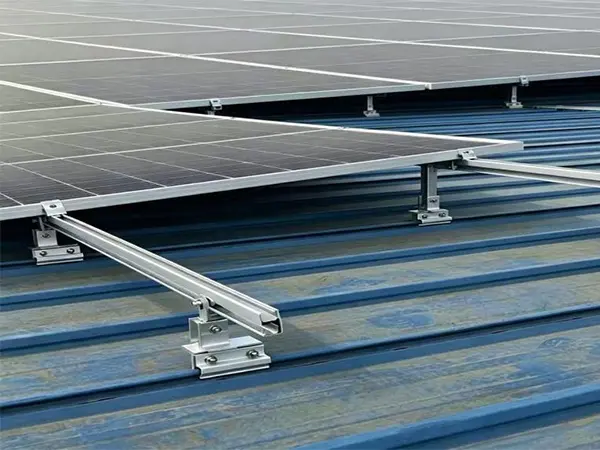
Соответствующие аппаратные аксессуары широко используются в различных проектах: проектах фотоэлектрических электростанций, используемых для прессования и фиксации фотоэлектрических опорных компонентов, а также соединения профильных компонентов; заводы промышленных металлоконструкций, используемые для фиксации узлов стальных балок и колонн; стальная конструкция складов хранения, используемая для соединения ферм крыши и второстепенных элементов; площадки для оборудования и мостки обслуживания, комплектующие различные узловые агрегаты; проекты реконструкции и ремонта, используемые для усиления старых проектов и замены старых проржавевших соединительных элементов; она также может выступать в качестве партнера по поставкам для предприятий по производству оборудования и предприятий по глубокой переработке стальных конструкций.
Инструкция по подключению сотрудничества по проекту
Если выбраны стандартные детали, можно напрямую указать модель, прочность, материал и количество покупки; для нестандартных деталей могут быть предоставлены чертежи или физические образцы, и после оценки процесса и расчета стоимости будет осуществлено производство.
Могут быть приняты крупномасштабные инженерные заказы и отдельные требования к дополнительным деталям. Отчеты о материалах и материалы для проверки покрытий могут быть предоставлены одновременно для отгрузки, что соответствует требованиям проверки проекта. Если на объекте возникают вопросы по сборке, может быть предоставлена онлайн-помощь для подтверждения плана выбора аксессуаров.
Часто задаваемые вопросы
В1: Можно ли приобрести только небольшую часть аксессуаров в качестве дополнительных деталей?
О: Да, стандартные детали поддерживают пополнение небольшими партиями; нестандартные детали, изготовленные по индивидуальному заказу, имеют соответствующие минимальные требования к обработке, а конкретные требования зависят от сложности обработки детали.
В2: Как подтвердить, следует ли выбирать аксессуары из нержавеющей стали или горячеоцинкованной стали?
A: На обычных строительных площадках внутри страны достаточно горячеоцинкованной углеродистой стали; в прибрежных районах или районах с высоким содержанием соленых брызг рекомендуется использовать нержавеющую сталь 304; в условиях химической коррозии рекомендуется использовать нержавеющую сталь 316.
В3: Сколько времени занимает доставка нестандартных деталей?
О: после подтверждения чертежей стандартные аксессуары для штамповки и гибки занимают 7-12 рабочих дней; соответственно будет расширен цикл обработки сложных деталей.
В4: Как выбрать класс прочности болтов?
О: Для компонентов фотоэлектрической поддержки обычно выбирают класс 8,8; для основных узлов стальной конструкции предпочтительны высокопрочные болты марки 8,8 или 10,9, а модель выбирается в соответствии с конструктивными чертежами.
В5: Каков срок гарантии на аксессуары?
О: При нормальных условиях эксплуатации конструкции на стандартные крепления предоставляется гарантия 5-10 лет; Повреждения, вызванные разборкой человеком и превышением расчетной коррозионной среды, не входят в объем гарантии.
Напоминание о покупке
При подаче требований постарайтесь указать: тип проекта, среду использования, требуемый материал, класс прочности; для нестандартных деталей предоставьте чертежи или образцы.
Общий процесс: сообщение требований → подтверждение спецификации → предложение → заказ → производство/корректировка запасов → проверка и сортировка → упаковка и отгрузка.