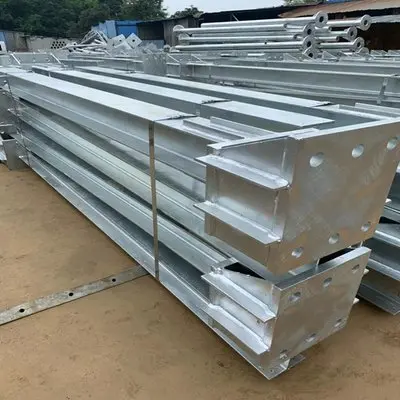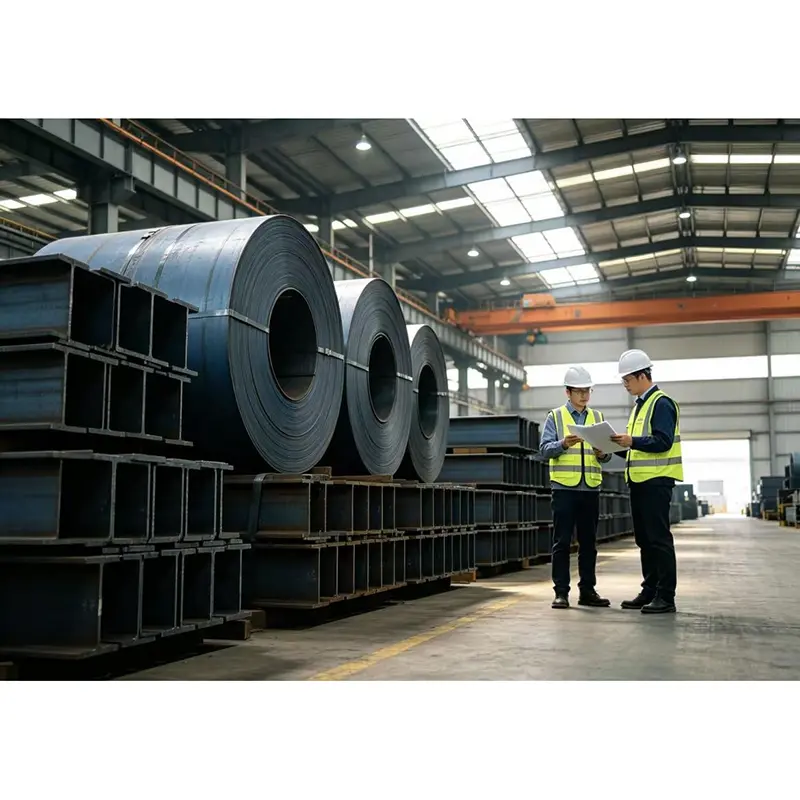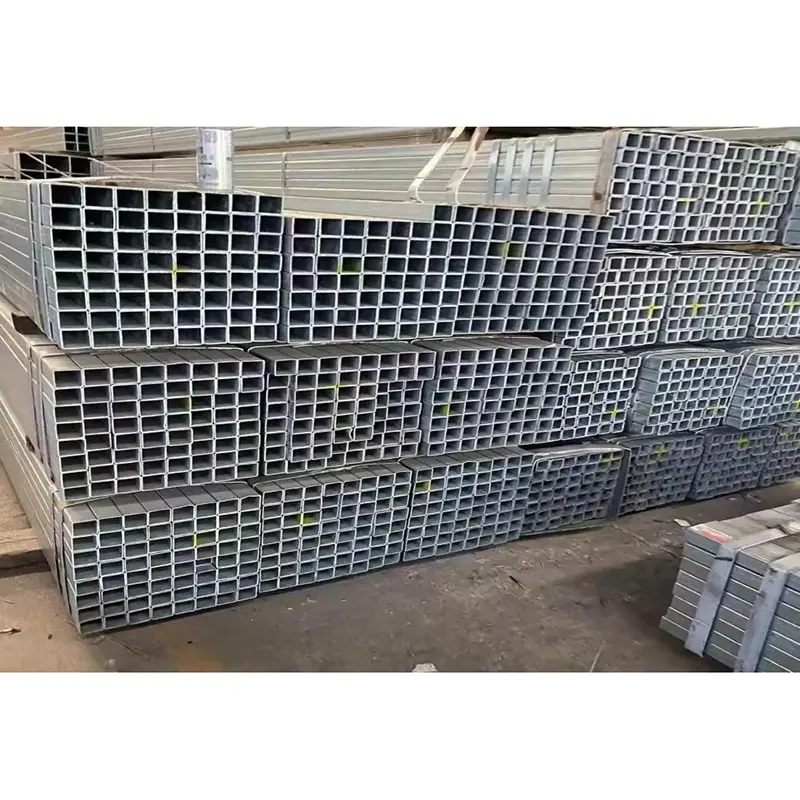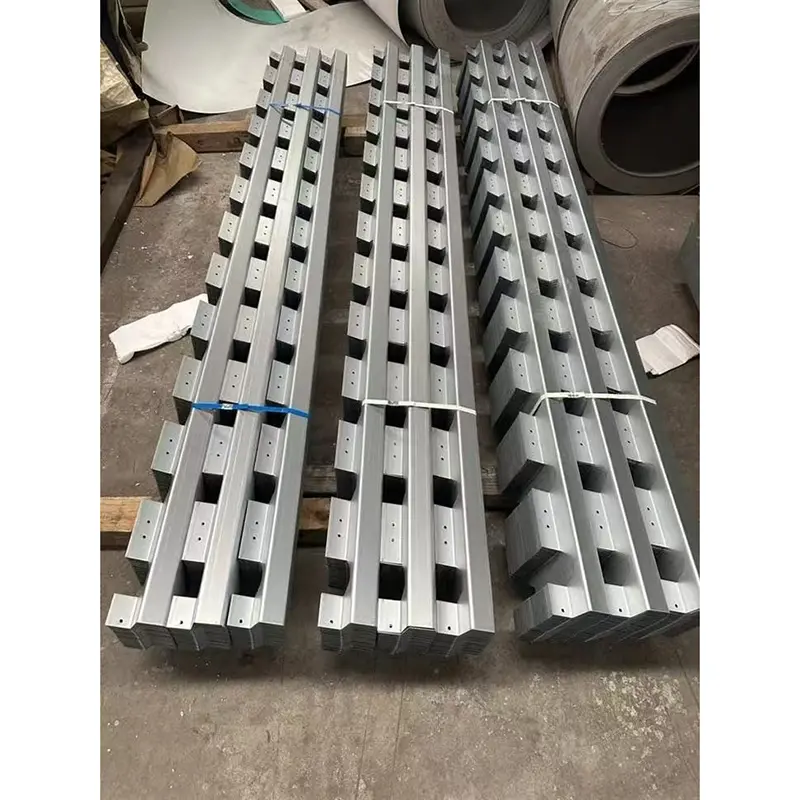
1. Горячеоцинкованная стальная конструкция на заводе Guojian создается путем погружения полностью обработанных стальных компонентов - после резки, штамповки, сварки и шлифовки сварных швов - в высокотемпературную ванну с расплавленным цинком. В результате этого процесса получается продукт с длительной коррозионной стойкостью, что является экономически эффективным решением для инженерных проектов на открытом воздухе.
2. В отличие от простой обработки поверхности, такой как покраска или порошковое покрытие, процесс горячего цинкования образует непрерывный защитный слой из сплава цинка и железа по всему компоненту, включая внутренние стенки труб, сварные зазоры, отверстия и острые кромки, не оставляя незащищенных участков.
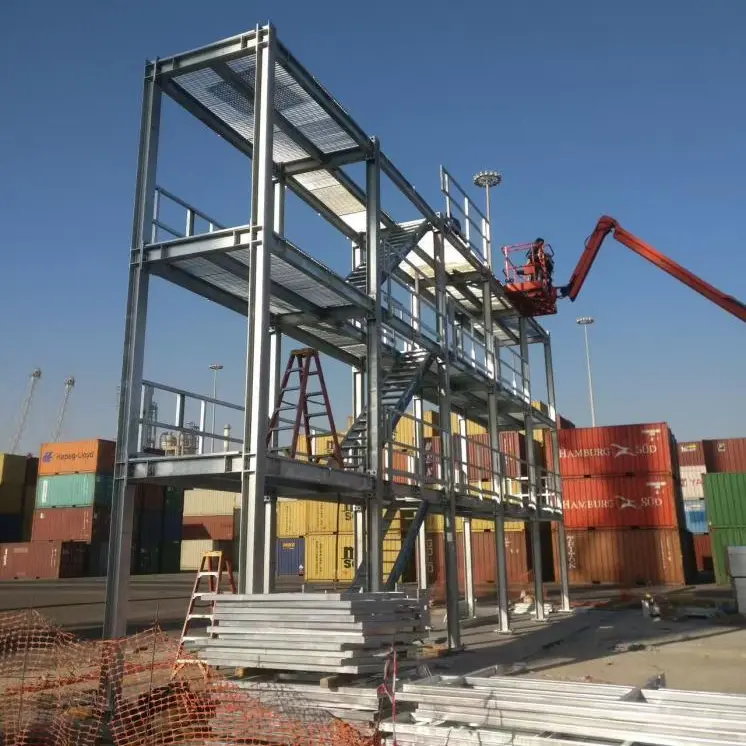
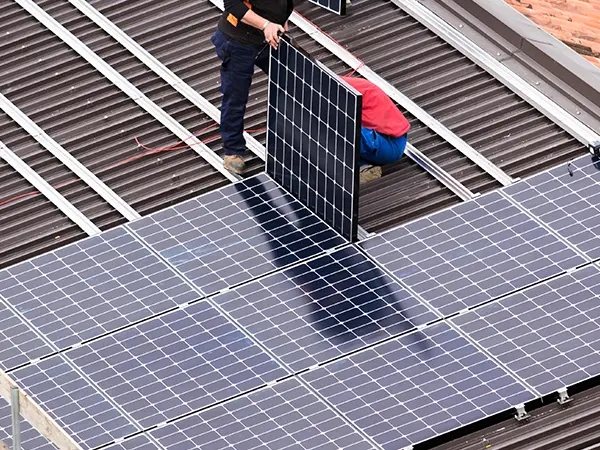
3. Соответствующие разъемы также подвергаются горячему цинкованию. При сборке на месте используются болтовые соединения, что исключает необходимость проведения огневых работ (сварки) и тем самым снижает угрозу безопасности на строительной площадке.
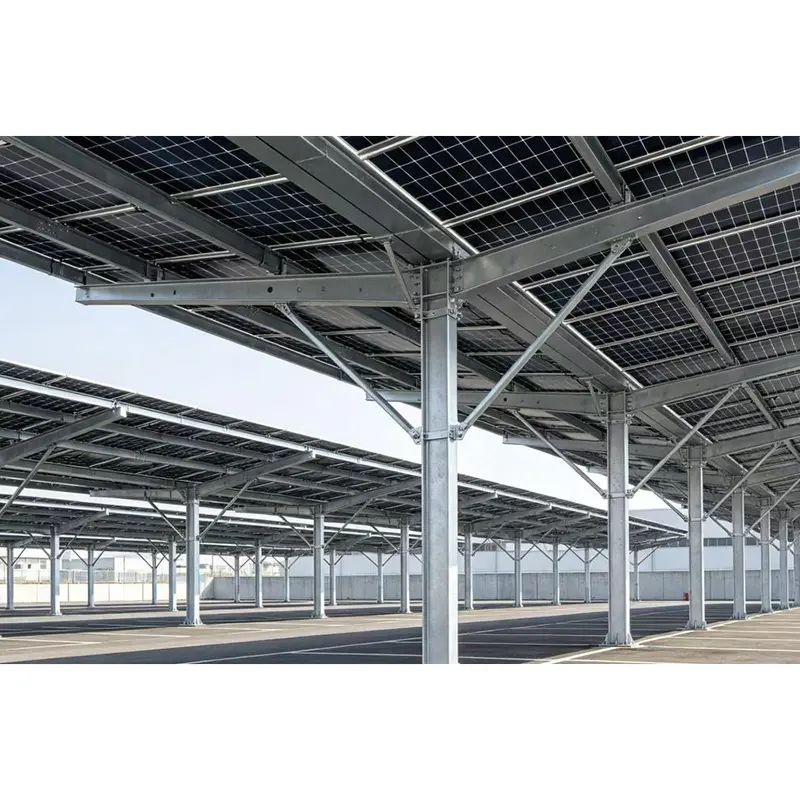
4. Характеристики профиля, толщина пластины и толщина слоя гальванизации могут быть скорректированы в зависимости от конкретных условий проекта, таких как ветровая нагрузка, снеговая нагрузка и воздействие соляно-щелочной почвы или солевых брызг, что делает их подходящими для фотоэлектрических установок, промышленных предприятий и муниципальной инфраструктуры.
5. Заводская сборка обеспечивает высокую точность размеров и упрощает сборку на месте; это эффективно снижает затраты на рабочую силу и сокращает общий график строительства.
Обычная углеродистая сталь, подвергающаяся воздействию внешних факторов, таких как дождь, влажный воздух или прибрежная среда, богатая ионами хлорида, подвергается непрерывному окислению и ржавчине. Это приводит к постепенному уменьшению толщины стен и несущей способности, создавая потенциальные риски для безопасности конструкции.
Горячее цинкование предполагает погружение готовых стальных деталей в расплавленный цинк при температуре, превышающей 430°C. Физико-химическая реакция между цинком и стальной подложкой создает плотный защитный слой из сплава цинка и железа, который полностью герметизирует каждую поверхность стали.
Даже если во время транспортировки или установки возникнут незначительные царапины или вмятины, слой цинка обеспечивает защиту «жертвенного анода»; цинк разъедает преимущественно стальную подложку, останавливая распространение ржавчины у источника. Это делает его идеальным выбором для долгосрочной защиты от коррозии в сложных внешних условиях, включая внутренние районы, прибрежные районы и химические промышленные парки.
Традиционные методы покрытия покрывают только внешнюю поверхность стали, оставляя такие области, как внутренние части труб, монтажные зазоры и сварные швы, очень восприимчивыми к скоплению воды и ржавчине. Интегрированное горячее цинкование обеспечивает одновременное покрытие как внутренней, так и внешней поверхности компонентов, обеспечивая стабильную работу в высококоррозионных средах, таких как влажные горные районы, прибрежные илистые отмели и зоны химических заводов.
Слой цинка сливается со стальной подложкой на молекулярном уровне, а не просто прилипает к поверхности; следовательно, он не подвергается крупномасштабному отслаиванию или отслаиванию во время транспортировки, погрузочно-разгрузочных работ, трения при подъеме или сжатия при большой нагрузке. Его износостойкость и ударопрочность намного превосходят характеристики компонентов с порошковым покрытием или окраски.
Стандартные внутренние оцинкованные компоненты имеют расчетный срок службы 25 лет; Прибрежные версии с утолщенными слоями цинка могут прослужить 18–22 года, не требуя повторного ржавления или перекраски, что экономит владельцам трудовые и материальные затраты, связанные с ежегодным антикоррозионным ремонтом и обслуживанием.
Технический персонал рассчитывает параметры несущей способности на основе местной скорости ветра, накопления снега и несущей способности грунта, гибко выбирая двутавровые балки, квадратные/прямоугольные трубы, швеллерную сталь и утолщенные соединительные пластины для устранения структурных рисков, таких как деформация или недостаточная несущая способность.
Полностью автоматизированное оборудование для резки и штамповки с ЧПУ обеспечивает допуски на расположение отверстий в пределах ±0,5 мм, обеспечивая одинаковые размеры компонентов. Это устраняет необходимость в резке, расширении отверстий или шлифовке на месте, повышает эффективность сборки более чем на 40% и сокращает общий график строительства.
Соединительные болты, гайки, шайбы, закладные детали и пластины с проушинами подвергаются горячему цинкованию в одной партии. Клиенты избегают необходимости приобретать оборудование отдельно, что снижает затраты на координацию и обеспечивает соответствие всей стальной конструкции единым антикоррозионным стандартам.
1. Входной контроль качества сырья: сертификаты материалов проверяются для каждой партии стали; толщина и твердость проверяются выборочно; некачественные материалы немедленно отбраковываются, чтобы обеспечить структурную безопасность у источника.
2. Автоматизированная обработка с ЧПУ: режущие станки с ЧПУ выполняют вырубку, а пробивные прессы с ЧПУ выполняют стандартную перфорацию отверстий, обеспечивая одинаковые размеры компонентов партии.
3. Усиление сварных швов и прецизионное шлифование: критические несущие соединения подвергаются полному армированию сварных швов; все сварочные брызги и заусенцы зашлифовываются, чтобы предотвратить неравномерное накопление цинка (комки) во время цинкования.
4. Предварительное цинкование. Предварительная обработка (обезжиривание и травление): удаление поверхностного масла и ржавчины для обеспечения надежного прилегания цинкового покрытия без отслаивания.
5. Высокотемпературное (430°C) цинкование с полным погружением: детали полностью погружаются в цинковую ванну, обеспечивая полное покрытие цинком стенок внутренней трубы и щелей.
6. Охлаждение, выравнивание и обработка поверхности: компоненты подвергаются естественному охлаждению и коррекции деформации; Излишки цинка стираются, чтобы поверхность была гладкой.
7. Выборочный контроль готовой продукции: выборочные проверки толщины цинкового покрытия, адгезии и габаритных размеров компонентов; несоответствующие изделия отправляются на доработку.
8. Упаковка и маркировка по категориям. Компоненты упаковываются в соответствии с строительными зонами и маркируются идентификационными номерами и списками аксессуаров для облегчения сортировки на месте.
1. Новая энергетическая (фотоэлектрическая) промышленность
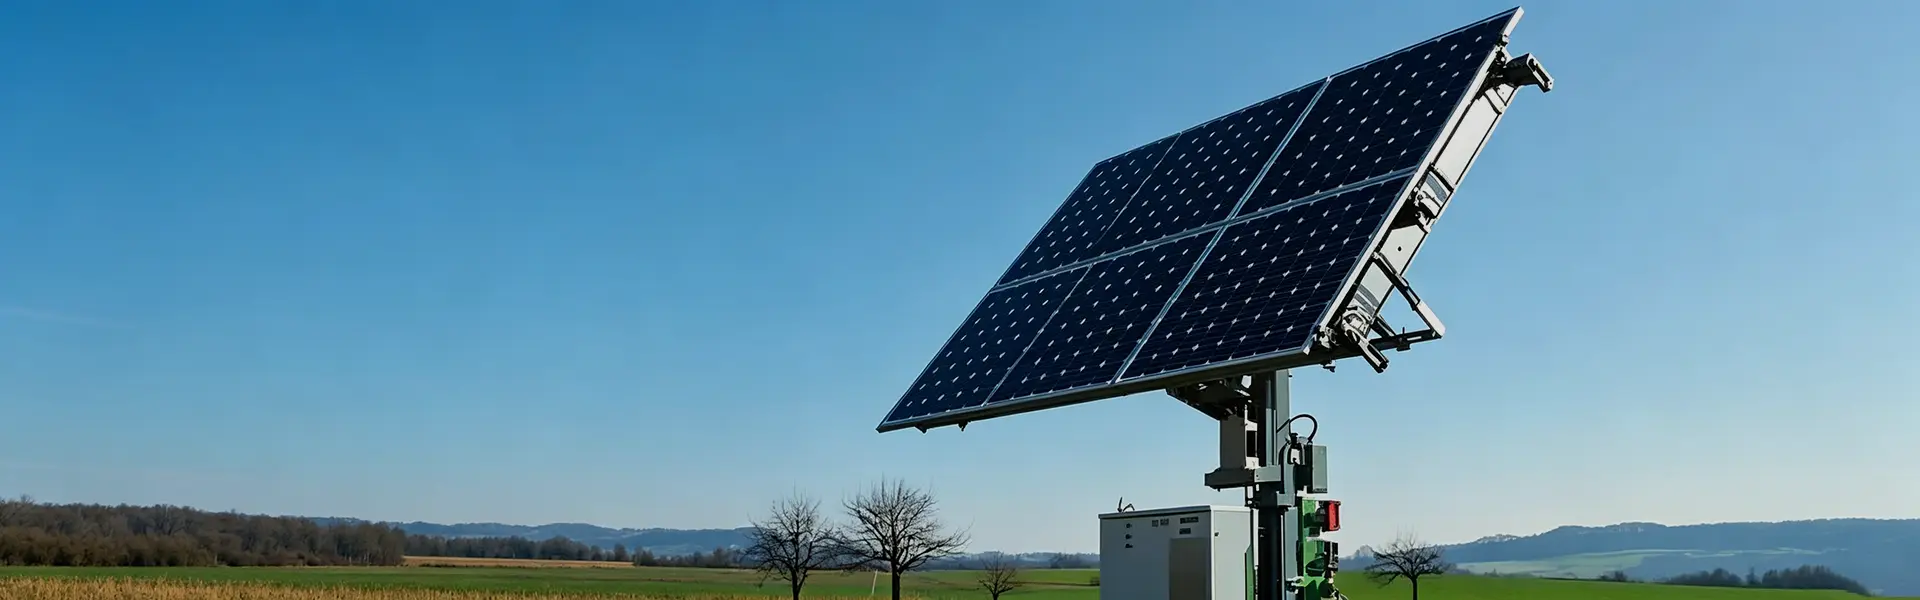
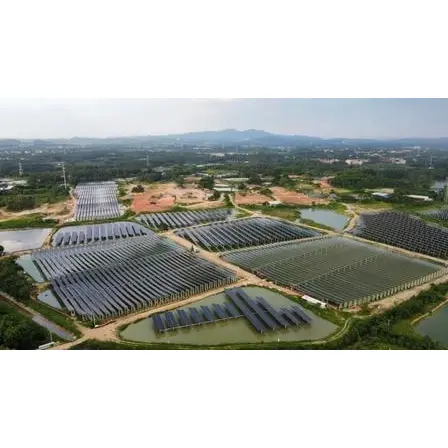
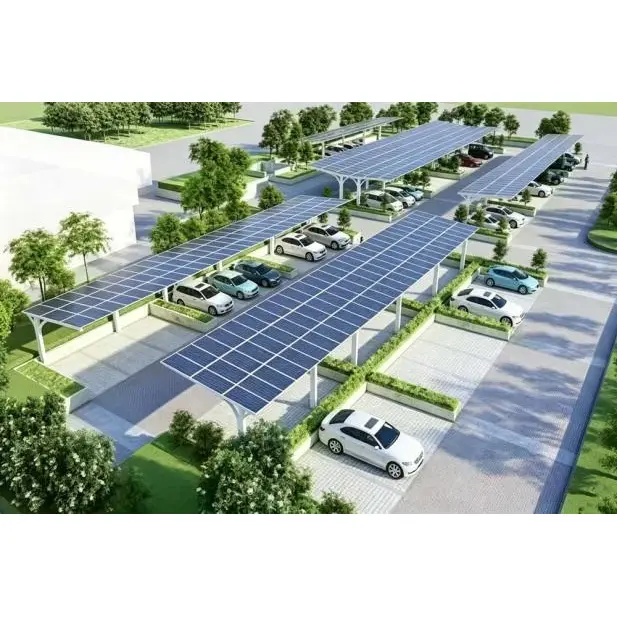
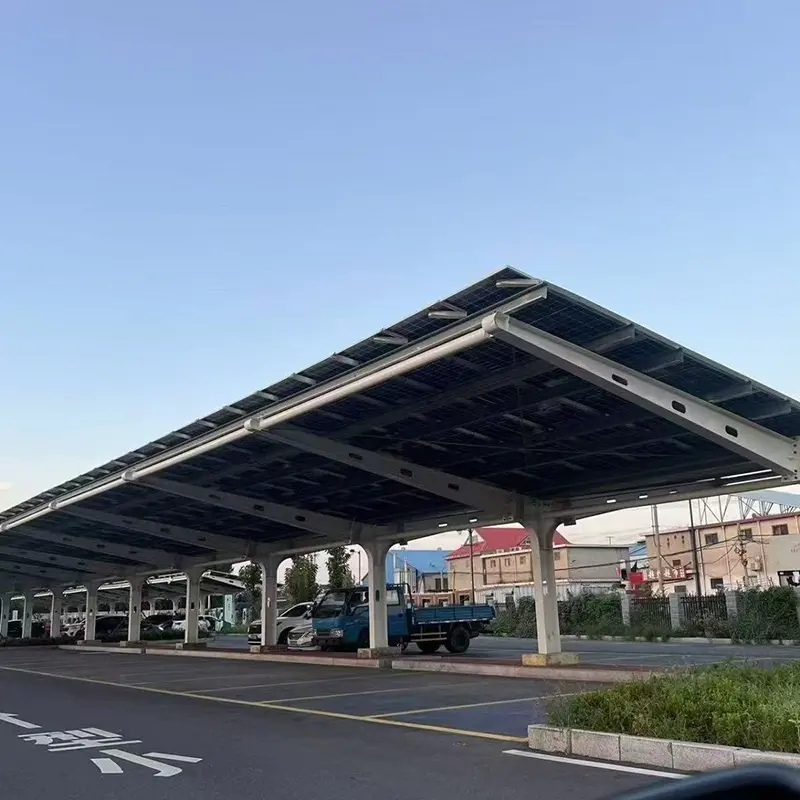
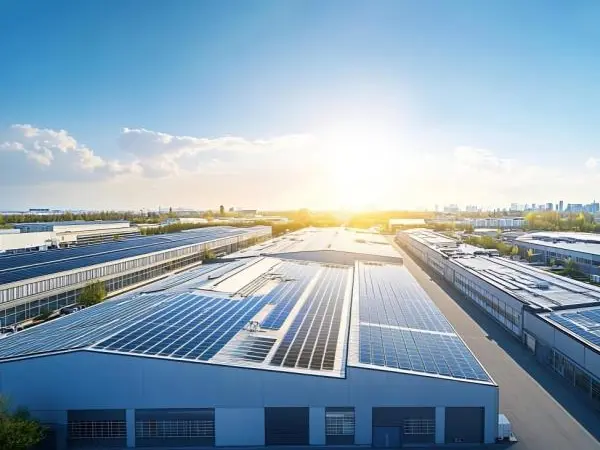
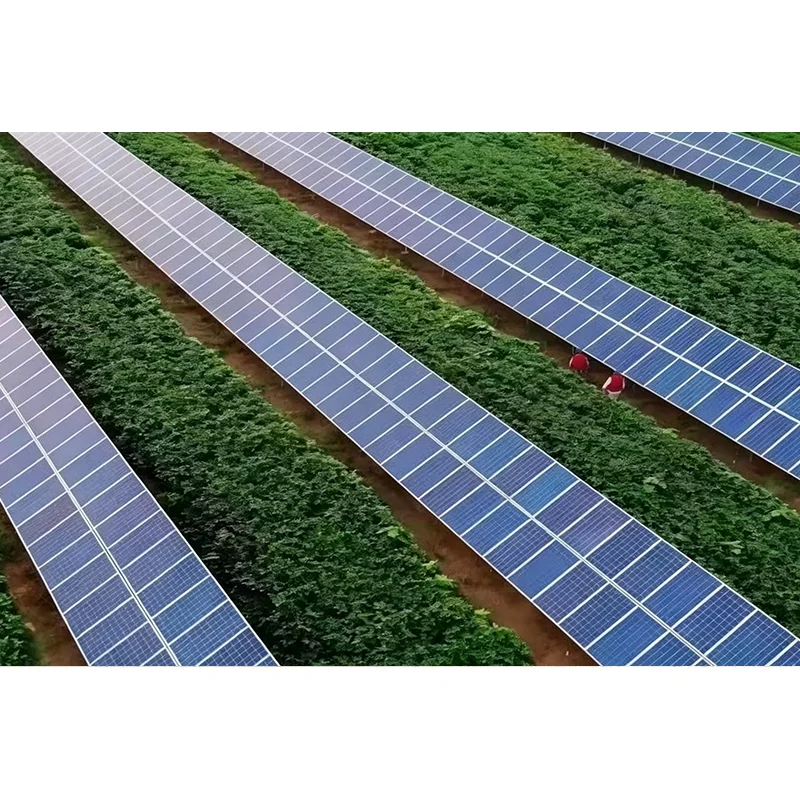
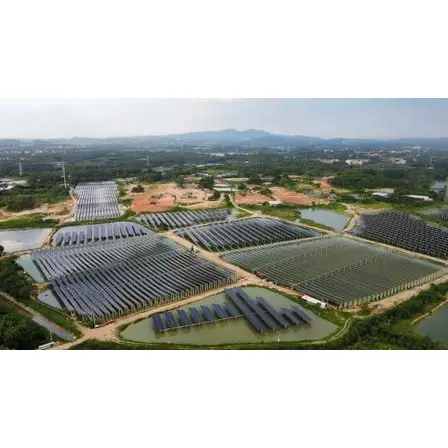
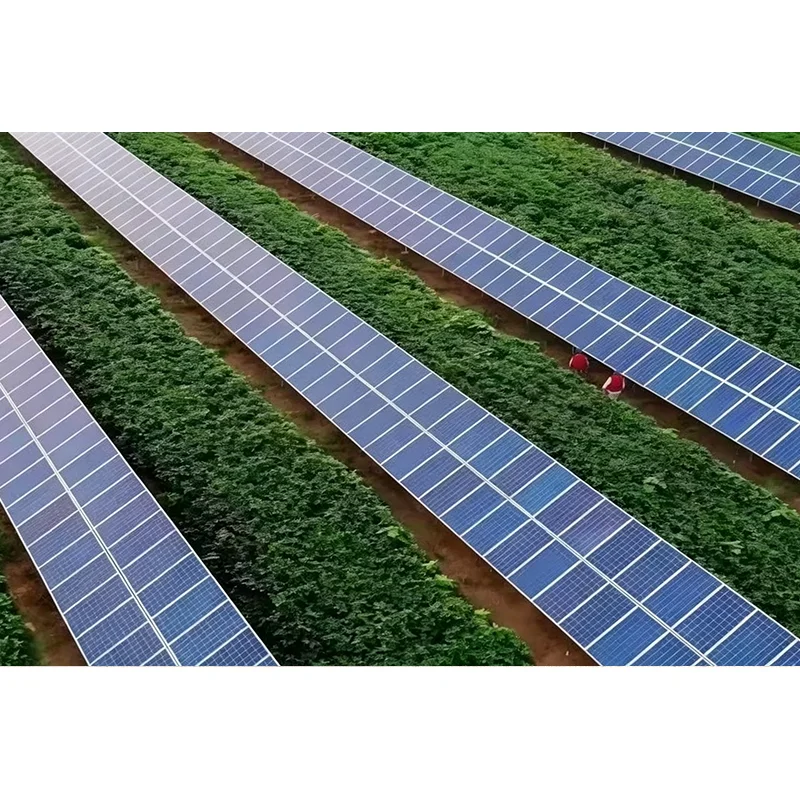
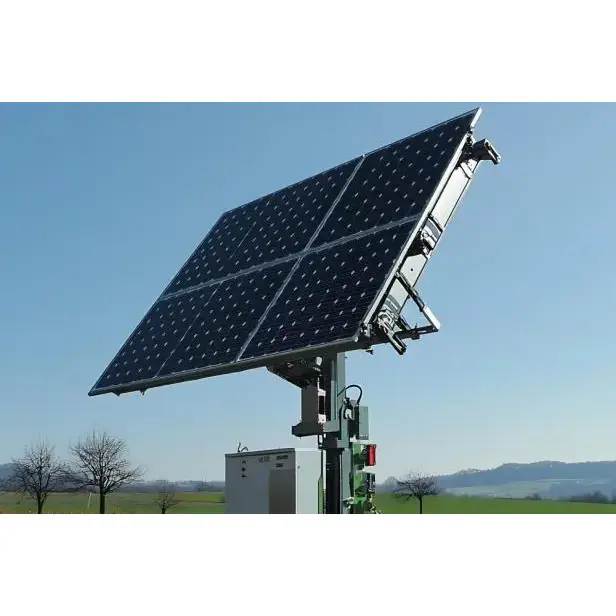
Коммерческие/промышленные фотоэлектрические навесы для автомобилей, наземные фотоэлектрические стеллажи, стальные конструкции для фотоэлектрических систем слежения и несущие стальные рамы для распределенных фотоэлектрических систем в жилых домах.
2. Строительство промышленных объектов
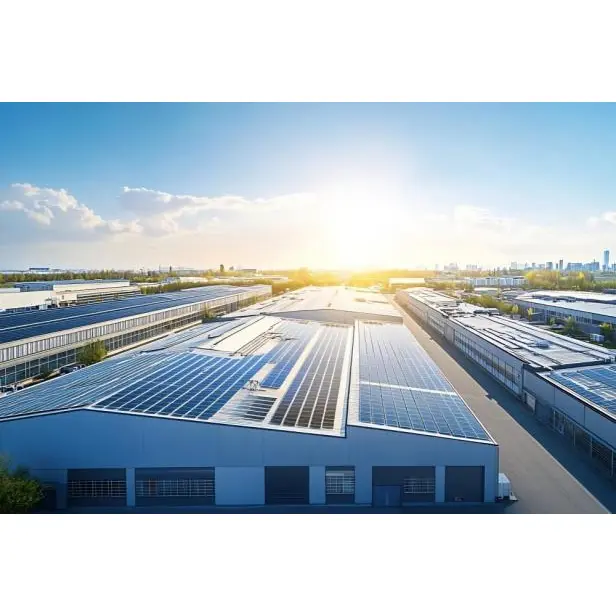
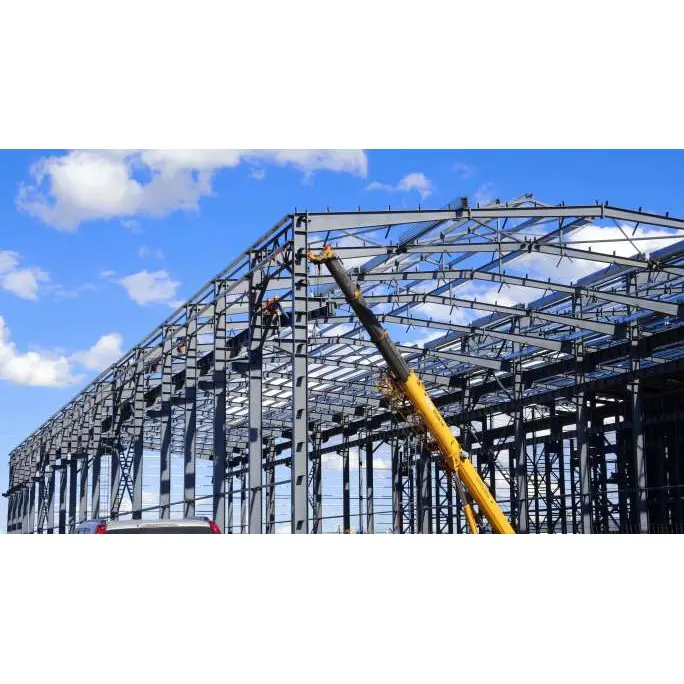
Стандартные заводские здания со стальными конструкциями, несущие конструкции складов, площадки для обслуживания оборудования, заводские защитные перила и стальные основания для оборудования.
3. Поддержка муниципальной инфраструктуры
Фиксированные опоры для инженерных туннелей, оснований для наружного оборудования, каркасов муниципальной безопасности и стальных конструкций для ограждения периметра промышленных парков.
4. Зарубежные проекты и экспорт
Стальные конструкции для фотоэлектрических проектов в Юго-Восточной Азии, на Ближнем Востоке и в Европе; экспорт в полных контейнерах, предназначенных для работы в прибрежных условиях, характеризующихся высокими температурами и соленостью. Подтвержденный послужной список: Обширный опыт поставок более ста коммерческих и промышленных проектов фотоэлектрических навесов для автомобилей и десятков крупных (класс 10 000 тонн) заводских зданий со стальными конструкциями по всей стране; одновременная поддержка зарубежных проектов EPC по возобновляемым источникам энергии; и знание как отечественных, так и международных стандартов инженерной приемки.
1. Документация на сырье: Официальные сертификаты заводских испытаний сопровождают каждую партию стали, подходящую для регистрации проекта;
2. Отчеты о гальванизации третьих сторон. Сертификаты, подтверждающие толщину цинкового покрытия, адгезию и коррозионную стойкость, доступны после испытаний;
3. Комплексные записи заводских проверок: извлекаемые журналы с указанием размеров, внешнего вида и выборочных проверок оцинкованного покрытия;
4. Системная документация ISO: поддержка в предоставлении документации по заводской системе ISO и помощь в сборе данных сертификации CE для экспортных заказов.
На заводе имеется независимая мастерская по контролю качества со специальными инспекторами на каждом этапе процесса; Двойная проверка полуфабрикатов и готовой продукции предотвращает попадание дефектных изделий на этап отгрузки, обеспечивая стабильное качество при оптовых заказах.
Мы располагаем собственными линиями резки и сварки стали и поддерживаем долгосрочные партнерские отношения с крупнейшими гальваническими заводами. Управляя всем процессом внутри компании, мы предлагаем значительные ценовые преимущества при крупных заказах и устраняем затраты, связанные с несколькими уровнями дистрибьюторов.
Производство строго придерживается проектной толщины; мы никогда не заменяем толстые пластины тонкими материалами и не используем переработанную некачественную сталь. Несущие соединения обязательно имеют утолщенные соединительные пластины, обеспечивающие достаточный запас прочности конструкции.
Мы не экономим на времени травления или цинкования, а также не пренебрегаем внутренней защитой труб от коррозии ради внешнего вида поверхности. Для прибрежных проектов мы активно рекомендуем варианты с утолщенным цинковым покрытием, чтобы предотвратить будущие споры, связанные с коррозией.
Мы работали с отечественными генеральными подрядчиками и зарубежными инжиниринговыми фирмами. Мы хорошо разбираемся в требованиях к подключению к фотоэлектрической сети, проверках завершения заводских работ и зарубежной таможенной документации, заранее подготавливая полные пакеты проверок, чтобы свести к минимуму проблемы с координацией для клиентов.
Предварительно шлифуем сварные швы и удаляем цинковую окалину, при этом точно сверлим монтажные отверстия. Клиенты получают компоненты, готовые к сборке, что устраняет необходимость в дополнительной шлифовке или увеличении отверстий, что позволяет существенно сэкономить затраты на рабочую силу на месте.
Чертежи, предоставленные клиентом: точная резка и обработка материала непосредственно на основе чертежей.
Только параметры объекта (без чертежей): наша техническая группа оптимизирует компоновку стальной конструкции с учетом местных ветровых и снеговых нагрузок и без дополнительных затрат создает подробные рабочие чертежи.
Графики производства обновляются в режиме реального времени; Клиенты получают актуальные фотографии стадий сварки, цинкования и готовой продукции, обеспечивая полную прозрачность сроков поставки.
Поставки включают сертификаты на стальные материалы, отчеты о проверках гальванизации, контрольные списки заводского качества и чертежи сборки компонентов, отвечающие всем требованиям внутренних проверок и зарубежной таможенной очистки/архивирования.
Мы предоставляем иллюстрированные руководства по установке и предлагаем индивидуальную онлайн-поддержку для решения проблем со сборкой; для сложных, крупномасштабных проектов мы предоставляем удаленное руководство по планированию и последовательности строительства.
Внутренние заказы доставляются прямым транспортом с полной загрузкой на объекты проекта, что сводит к минимуму ущерб при транспортировке; Экспортные заказы включают профессиональное армирование и возможности погрузки контейнеров, поддерживая различные торговые условия, такие как FOB и CIF.
Гарантийное покрытие оцинкованного покрытия при нормальном использовании; бесплатные ремонтные решения, предоставляемые в случае обширной потери покрытия, не вызванной антропогенным воздействием или порезом; пожизненные технические консультации по вопросам защиты от коррозии и модификации стальных конструкций после завершения проекта.
Поддержка мелкосерийного производства и тестирования образцов; Массовое производство осуществляется только после подтверждения цинкового покрытия, размеров и качества изготовления, что снижает риски при оптовых закупках.
1. Способы упаковки: мелкие аксессуары раскладываются по тканым мешочкам; крупные стальные детали фиксируются стяжными лентами и оснащаются защитными краями для предотвращения повреждений при транспортировке; Экспортные товары упаковываются в водонепроницаемую пленку для защиты от влаги и ржавчины.
2. Минимальный объем заказа (MOQ): нет строгого минимума; Доступны образцы небольших партий, хотя крупномасштабные проектные заказы обеспечивают более высокую экономическую эффективность.
3. Стандартные сроки выполнения заказа: 7–12 дней для стандартных спецификаций; 12–18 дней на сложные нестандартные комплектующие; пожалуйста, сообщите заранее в пиковые сезоны, чтобы обеспечить планирование производства.
4. Полный процесс закупок: Клиент предоставляет чертежи/параметры объекта → Техническая оценка и предложение → Подтверждение контракта и оплата депозита → Планирование и обработка производства → Проверка качества готовой продукции → Окончательная оплата и организация отгрузки → Доставка полной документации с товарами + координация послепродажной поддержки.
1. Отдавайте приоритет полной заводской сборке, чтобы свести к минимуму сварку на месте; любые повреждения цинкового покрытия в местах сварки необходимо полностью устранить с помощью специальной краски с высоким содержанием цинка.
2. Во время подъема используйте мягкие подъемные стропы, чтобы тросы не царапали и не истирали оцинкованную поверхность.
3. Храните в сухом, хорошо проветриваемом помещении и избегайте длительного воздействия стоячей воды; поднимите основание уложенных материалов, чтобы изолировать их от грунтовой влаги.
1. Для стандартных внутренних условий ежегодная антикоррозионная обработка не требуется; достаточно просто смывать поверхностную пыль каждые пять лет.
2. В прибрежных районах, подверженных воздействию солевых брызг, ежегодно промывайте поверхность пресной водой, чтобы удалить отложения солей и замедлить истощение слоя цинка.
3. Своевременно устраняйте большие вмятины или царапины с помощью цинкового покрытия, чтобы стальная поверхность не оставалась открытой в течение длительного времени.
A: Стальная конструкция, оцинкованная горячим способом, предпочтительна для длительного использования на открытом воздухе; покраска подходит для кратковременных внутренних конструкций в целях экономии затрат. Краска обеспечивает только поверхностную защиту и имеет тенденцию отслаиваться или ржаветь в течение 1–3 лет, тогда как оцинкованные стальные конструкции могут прослужить более двадцати лет на открытом воздухе, что приводит к снижению общей стоимости владения.
О: Не рекомендуется проводить обширную обработку на месте, так как резка и сварка повреждают защитный слой цинка. Если проведение огневых работ на месте неизбежно, поврежденные участки после завершения необходимо равномерно покрыть специальной цинкоремонтной краской для восстановления коррозионной стойкости.
Ответ: Стандартный слой цинка толщиной 85 мкм, используемый внутри страны, не подходит для прибрежных регионов. Для прибрежных проектов мы предлагаем индивидуальные более толстые цинковые покрытия (100–120 мкм), которые значительно повышают коррозионную стойкость, а также сторонние отчеты об испытаниях в солевом тумане.
О: Нет, это не дефекты; они являются естественными побочными продуктами процесса высокотемпературного горячего цинкования и не влияют на коррозионную стойкость или несущую способность конструкции. Незначительные выступы можно просто отшлифовать для нормальной установки.
О: Частичная обработка невозможна; Процесс горячего цинкования требует погружения всего компонента в ванну с расплавленным цинком, при этом слой цинка образуется на всех поверхностях одновременно.
О: Мы предоставляем сертификаты на материалы сталелитейного завода, отчеты о сторонних испытаниях на цинкование, протоколы заводских проверок размеров и чертежи сборки компонентов — все это подходит для подключения к внутренней сети, заводских приемочных проверок и таможенного оформления за рубежом.
О: Мы имеем многолетний опыт работы с экспортными заказами на стальные конструкции. Мы можем подготовить упаковочные листы, коммерческие счета и отчеты об испытаниях материалов, а также помочь клиентам пройти процедуры таможенного оформления для различных стран.
Адрес
№ 2, вспомогательная дорога скоростной автомагистрали, южная часть индустриального парка высоких технологий, зона экономического и технологического развития Цзитай, Тяньцзинь, Китай
Тел.
Электронная почта